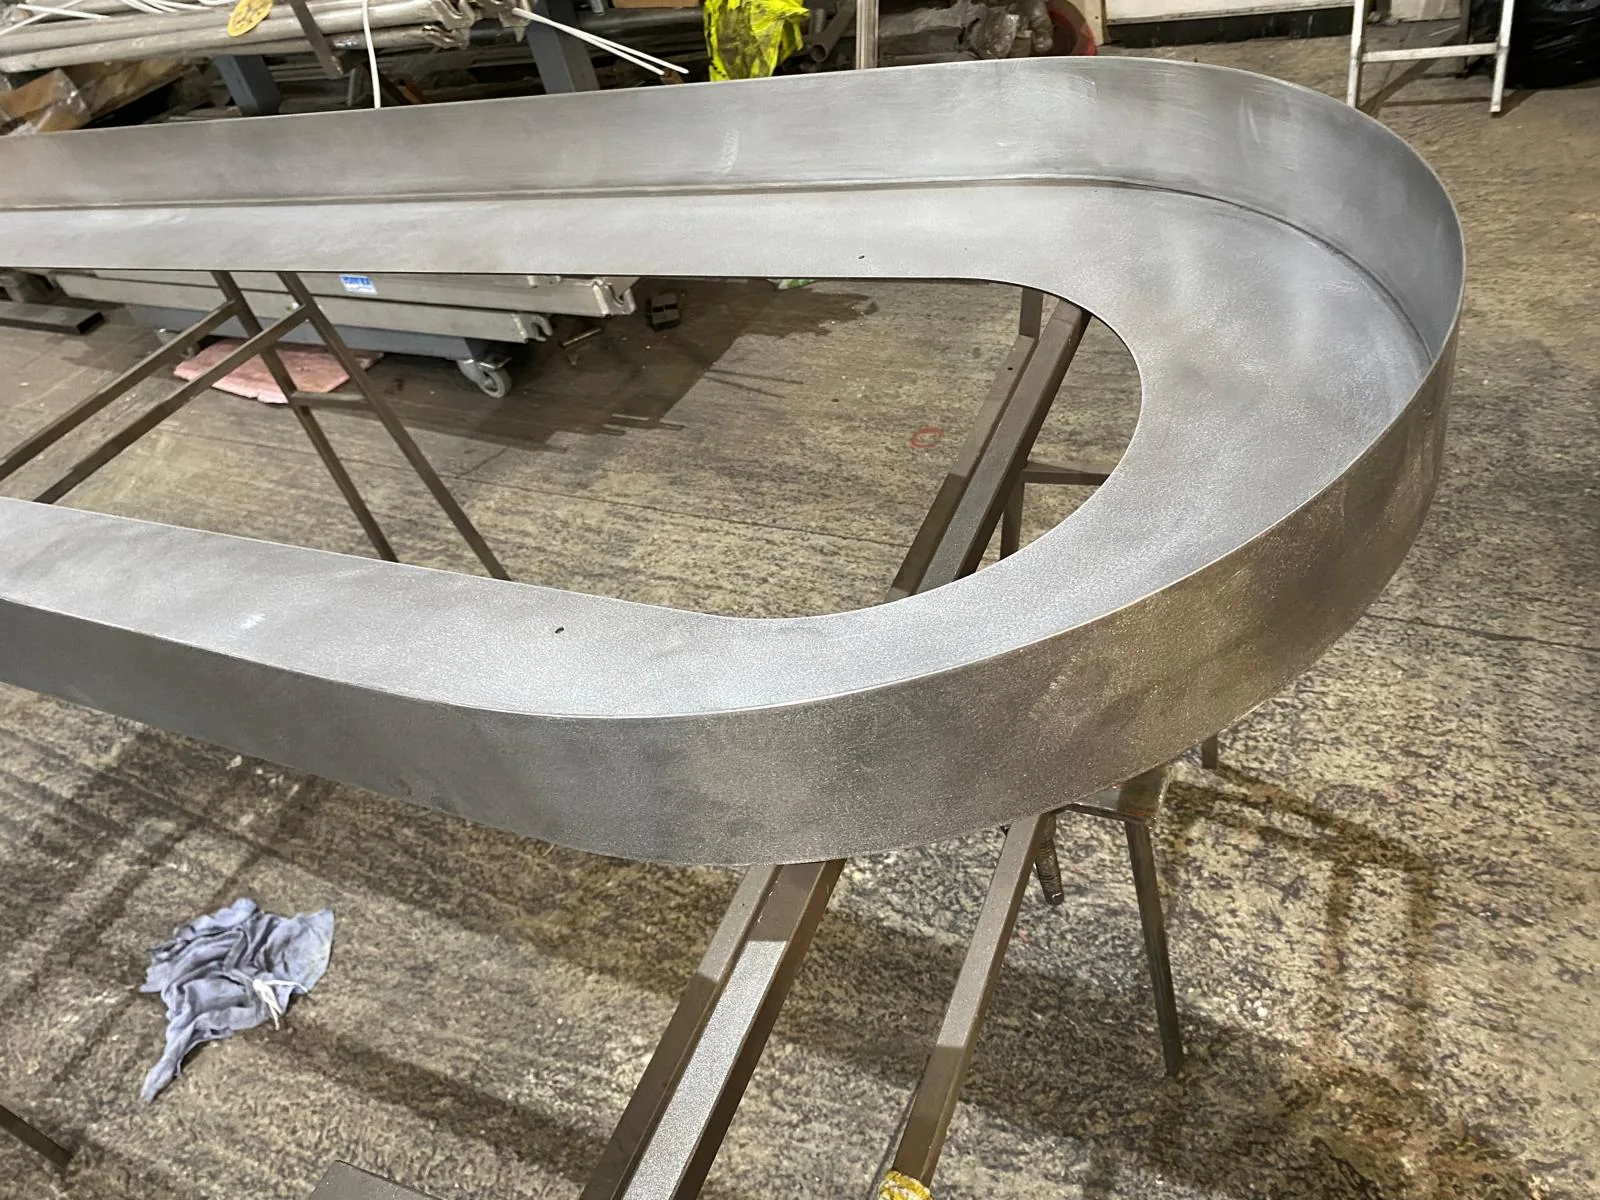
Šta je TIG zavarivanje
TIG (Tungsten Inert Gas) je postupak zavarivanja električnim lukom koji gori između volframove elektrode i radnog komada. Volframova elektroda se ne topi. Šav štiti inertan gas, najčešće argon, koji sprečava da se istopljeni metal spoji sa kiseonikom iz vazduha. Dodatni materijal, tanku žicu, zavarivač unosi drugom rukom, a jačinu struje često reguliše papučicom. Zato ima punu kontrolu nad toplotom i nad količinom nanetog metala.
Zašto je pogodan za inox i tanke limove
Toplota se podešava vrlo fino, pa TIG ne probija tanke zidove profila i lima, a materijal se manje krivi. Šav je gladak i bez prskanja, pa često ne traži mnogo dodatne obrade. To je važno kod komada koji su na vidiku: ramova, polica, pultova, rukohvata i ograda od inoksa.
Gde se TIG najviše koristi
- Inoks i drugi fini metali, gde izgled šava ima veliku težinu
- Tanki limovi i profili tankih zidova
- Vidljivi spojevi na nameštaju i opremi enterijera
- Aluminijum i delikatni delovi
Na šta se pazi kod inoksa
Inoks se zavaruje drugačije od običnog čelika. Pregrejan šav i okolni materijal dobijaju žute, plave ili braon obojenosti. One nisu samo estetski problem, jer na tim mestima inoks gubi deo otpornosti na koroziju. Zato se posle zavarivanja ta zona skida četkanjem, dekapiranjem ili poliranjem, a površina se pasivizira.
Kod cevi i zatvorenih profila šav se štiti gasom i sa unutrašnje strane. Bez toga koren šava oksidira i postaje hrapav i manje otporan. Alat i brusne ploče koji su korišćeni na običnom čeliku ne smeju na inoks, jer prenose čestice gvožđa koje kasnije zarđaju.
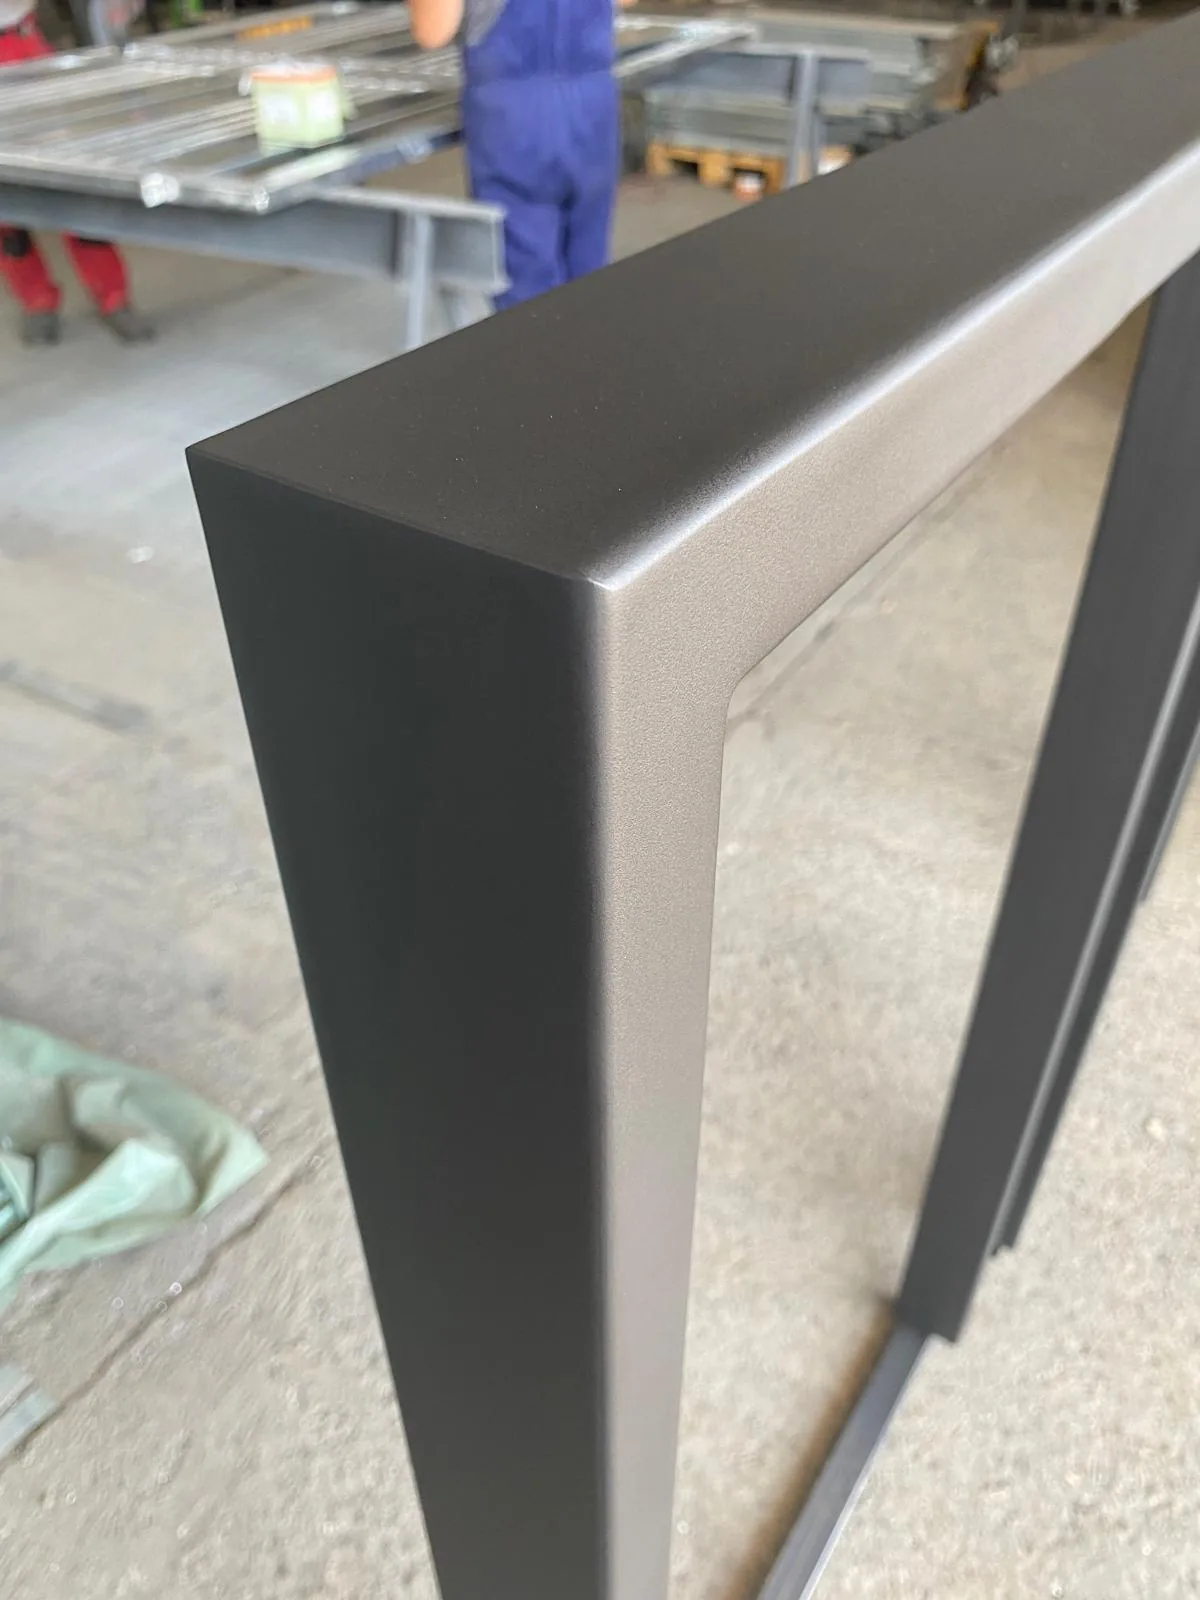
Kada TIG nije najbolji izbor
Za duge šavove na debljem čeliku, kao što su nosive konstrukcije, kapije ili ograde, TIG je prespor i nepotrebno skup. Tamo je praktičniji CO2 (MAG) postupak, o kome pišemo u posebnom članku. U praksi se postupci često kombinuju: nosivi deo se vari brže, a vidljivi spojevi se rade TIG-om.
Šta to znači za vas
Ako naručujete nameštaj ili opremu od inoksa, pitajte kakvi će biti spojevi i da li se posle zavarivanja radi dekapiranje ili poliranje. Od toga zavise i izgled i trajnost.
Povezane usluge
Još iz bloga
Zaštita metala nakon izrade: farbanje, cinkovanje i šta još
Kako se štite čelik, inoks i mesing nakon izrade: priprema površine, praškasta boja, vruće cinkovanje, pasivizacija inoksa i zaštita tokom transporta i montaže.
PročitajteCO2 zavarivanje: brz postupak za konstrukcije, kapije i ograde
Šta je CO2 (MAG) zavarivanje, gde se koristi na konstrukcijama, kapijama i ogradama, koje su mu prednosti i ograničenja i kako se razlikuje od TIG postupka.
PročitajteKlizna ili krilna kapija: kako izabrati pravu za vaš ulaz
Klizna ili krilna kapija? Poređenje po prostoru, terenu, automatici i održavanju, uz pitanja na koja treba odgovoriti pre naručivanja kapije u Beogradu.
PročitajteImate projekat ili samo ideju?
Pošaljite dimenzije i fotografije, a mi se javljamo sa predlogom i ponudom.