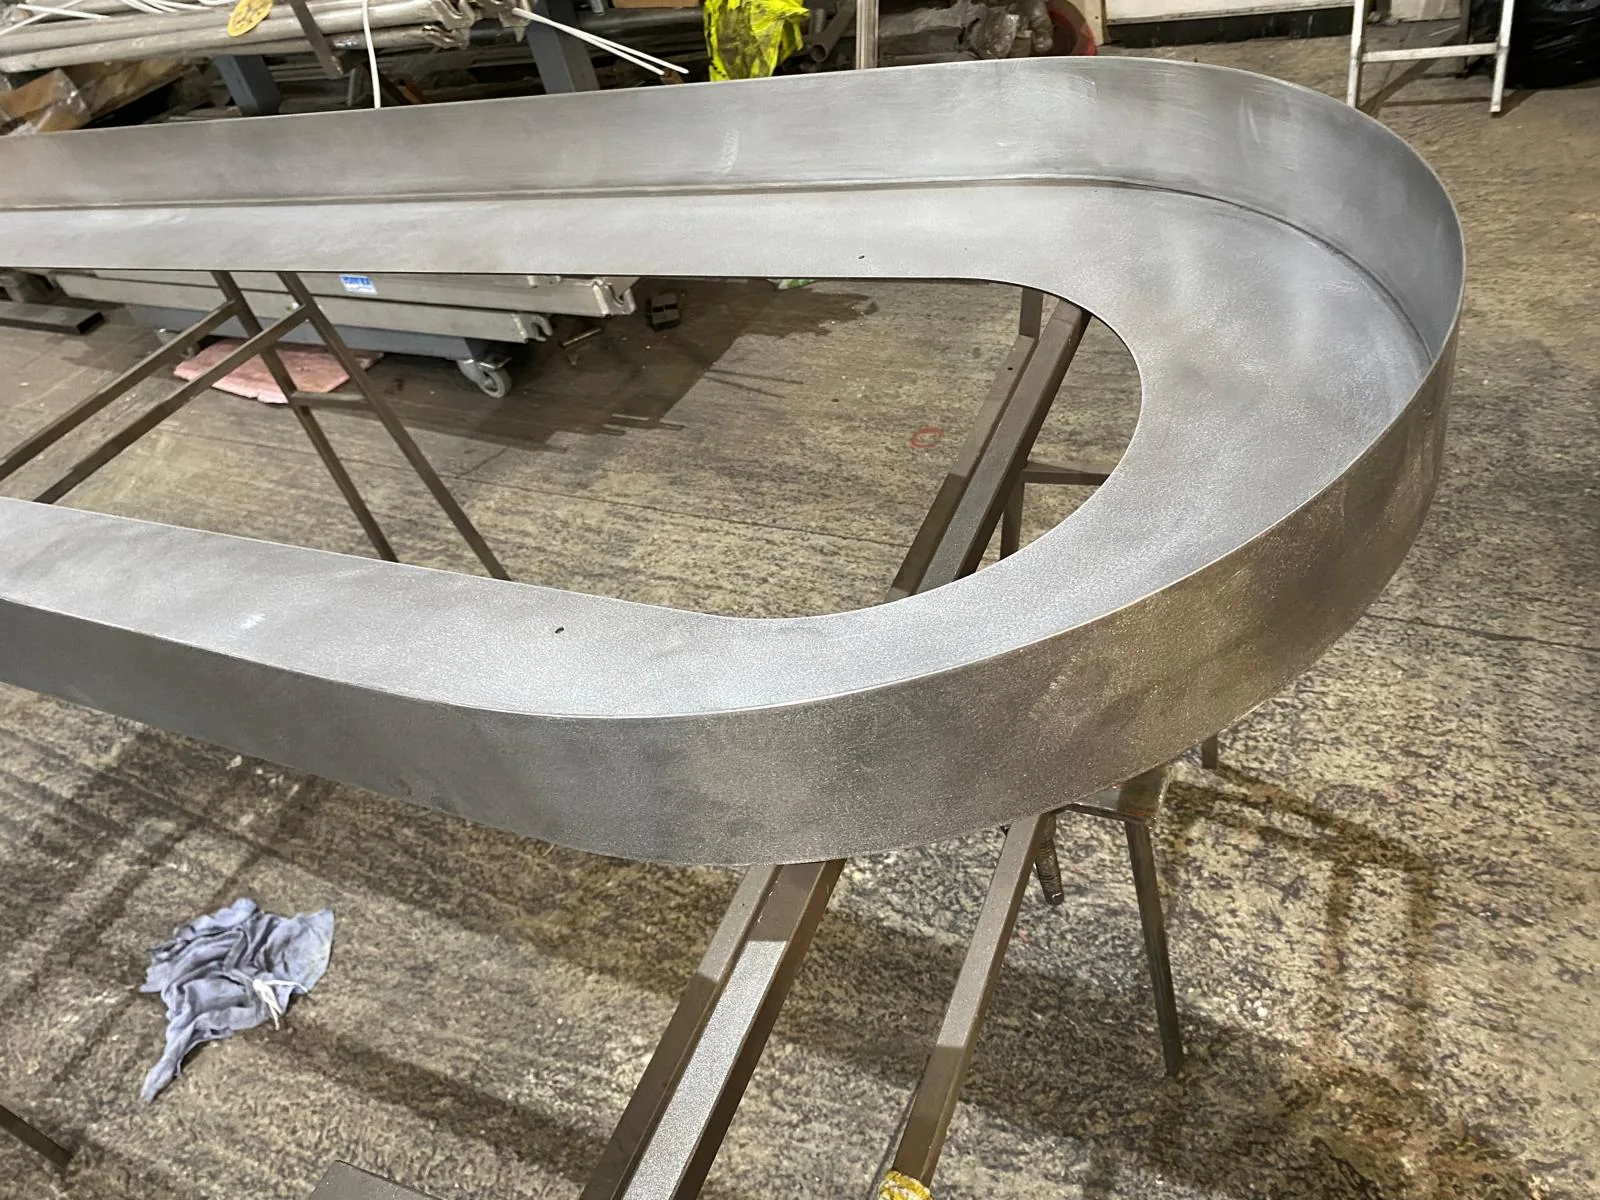
TIG zavarivanje: kada se bira i zašto je dobro za inox
TIG zavarivanje je postupak kod kojeg električni luk gori između volframove elektrode i radnog komada, a šav štiti inertan gas, najčešće argon. Zavarivač dodatni materijal unosi drugom rukom i jačinu struje često reguliše papučicom, pa ima punu kontrolu nad toplotom. Zato je TIG najčistiji i najpreciznije kontrolisan postupak. Bira se za inoks, tanke limove i spojeve koji ostaju na vidiku: ramove, police, pultove, rukohvate i ograde. Šav je gladak i bez prskanja, a materijal se manje krivi. Kod inoksa se mora paziti na pregrevanje, jer žute, plave i braon obojenosti znače da je materijal na tom mestu izgubio deo otpornosti na koroziju. Zato se zona šava posle zavarivanja čisti, dekapira ili polira, a kod cevi se šav štiti gasom i iznutra. Za duge šavove na debljem čeliku TIG je prespor, pa se tamo koristi CO2 postupak. U praksi se postupci često kombinuju. Ako naručujete nameštaj od inoksa, pitajte kakvi će biti spojevi i kako se završavaju.
Pročitaj više: TIG zavarivanje: kada se bira i zašto je dobro za inox